创建于2017年
一体化的大型零部件生产制造企业
0574-88870888
创建于2017年
一体化的大型零部件生产制造企业
0574-88870888
电话:15825584887
座机:0574-88870888转801
邮箱:qqai121@126.com
传真:0574-88866398
网址:www.nbmkzz.com
地址:宁波市奉化区溪口镇畸山工业区后旺南路8号
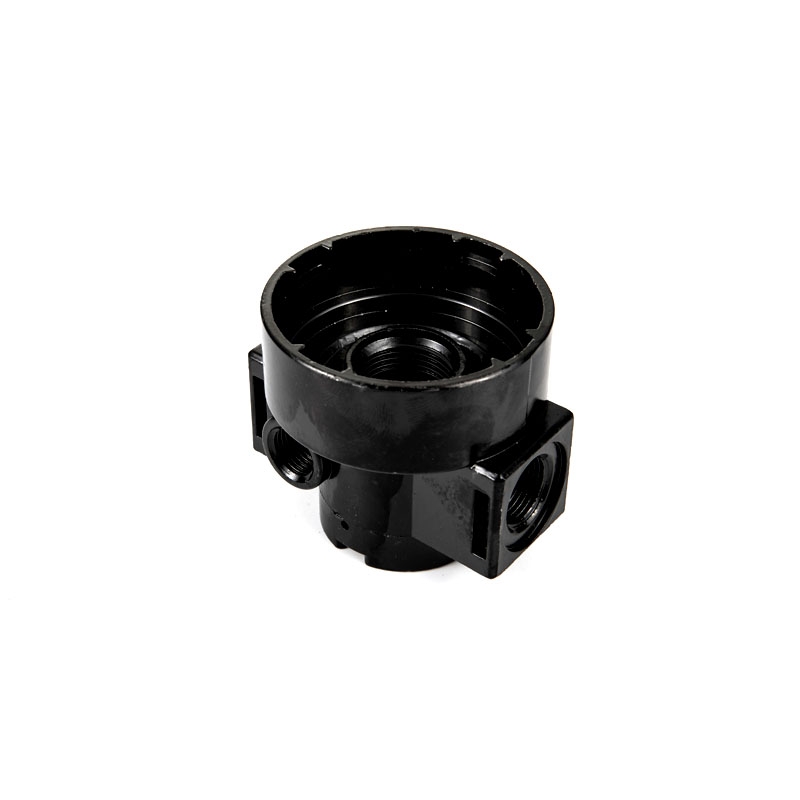
压铸模具的寿命是珠海气动接头厂家所有厂家都在乎的一点,使用的寿命长,那么生产出来规格相同的产品就越多,如果压铸模具的使用寿命短,当需要重新打样定制模具时需要花费大量的时间,这是非常麻烦的,那么您知道如何能够延长压铸模具的方法吗?下面锌合金压铸小编来告诉您;一、模具的材料好坏是决定使用珠海气动接头寿命长短的一大因素;二、尺寸需设计合理,并且采用镶件;三、在粗加工后需要应去应力回火;四、对于淬火冷却,步骤必须连贯足够快;五、模具的型面不得高度抛光以及需进行氧化;六、在得到合格的产品前必须尽量的降低铝液温度;七、不得过多的喷脱模剂;
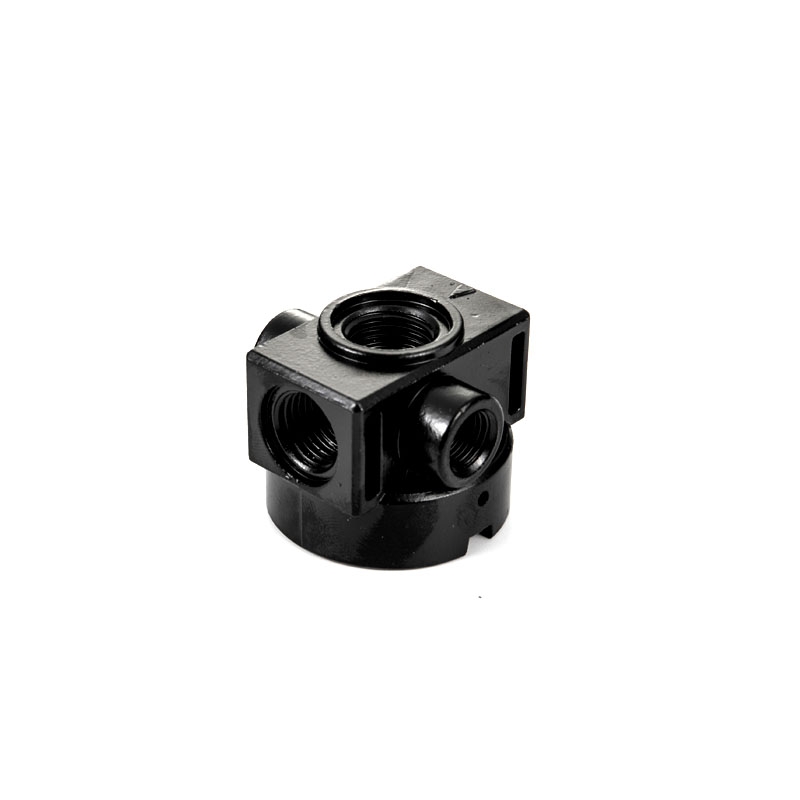
一、工艺设计不合理:铝合金压金属气动接头铸件在清洗或压检后处理不当,为铝合金压铸件发霉变黑创造了条件,加速了霉变的生成。二、仓储管理不到位:将铝合金压铸件存放在仓库不同的高度,其发霉的状况也不同。三、铝合金的内部因素:很多铝合金压铸件厂家在压铸、机加工工序之后,不做任何清洁处理,或者简单的用水冲冲,无法做到彻底清洗干净,压铸铝表面残留有脱模剂、切削液、皂化液等腐金属气动接头厂家蚀性物质以及其他污渍,这些污渍加快了铝合金压铸件长霉点变黑的速度。四、铝合金外部环境因素:铝是活泼金属,在一定的温度和湿度条件下极易氧化变黑或发霉,这是铝本身的特性决定的。五、选用清洗剂不得当:选用的清洗剂具有强腐蚀性,造成压铸铝腐蚀氧化。以上就是铝合金压铸件表面黑的原因;
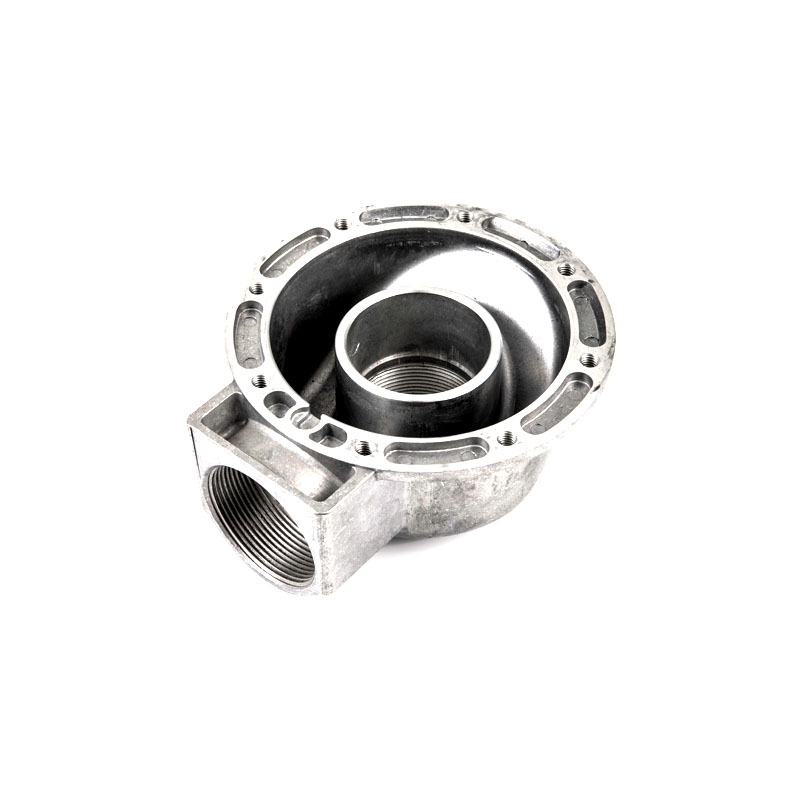
在加工产品过程中,高度方向尺珠海气动接头寸变化较大时,先不要调深度磨损刀补,要先检查刀柄和主轴内部是否有铝渣,确认没有渣后再加磨损刀补。拐角弹刀。当发现有产品拐角处弹刀时,首先分析产品拐角的大小,使用小于拐角R角的刀具。也可通过降低主轴转速来解决。CNC在加工深孔有精度要求时容易出现锥度,尤于孔深装刀较长很难保证上下一至,可先开粗留少量余量再用镗刀加工。用钳口装夹珠海金属气动接头厂家加工产品时厚度不一,外面尺寸较薄,里面尺寸较厚。这是外面钳口装夹将产品顶起来,要注意钳口活动部件是否太松,将其锁紧后可解决产品厚度不一的问题。
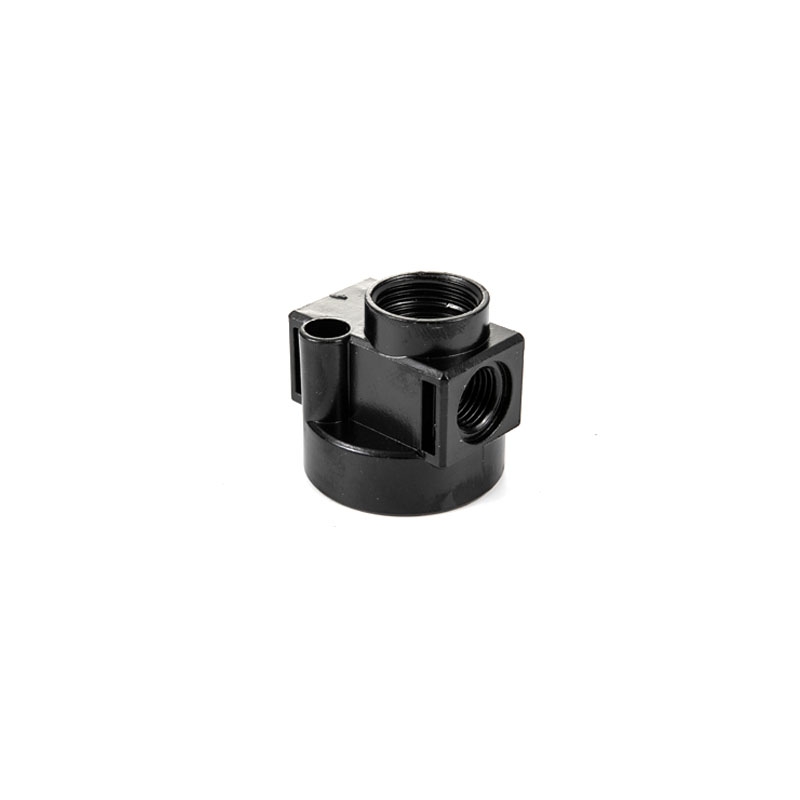
锌合金压铸件,锌铝合金金属气动接头主要是作为补充,化学稳定性较差,因此需要用其他金属保护层,镀层是其中之一。但在锌合金压铸件电镀前应了解其锌,铝含量比。铝含量太高,会加速表面层的氧化,造成镀层结合力下降:铝的含量太低,会影响韧性的零件,在使用过程中容易破碎。电镀和使用的角度出发,在3.5%铝合金含量~ 4%优先。锌合金压铸件电镀前处理是否合理,是电镀成败的关键。但在珠海金属气动接头厂家镀前处理过程中,通常预处理相当于其他金属材料,或忽视的一个过程,造成大量的电镀返工或报废。由于锌合金压铸件的特殊性,所以返工是很困难的,这是电镀过程中的废品率高的原因,锌合金压铸件。
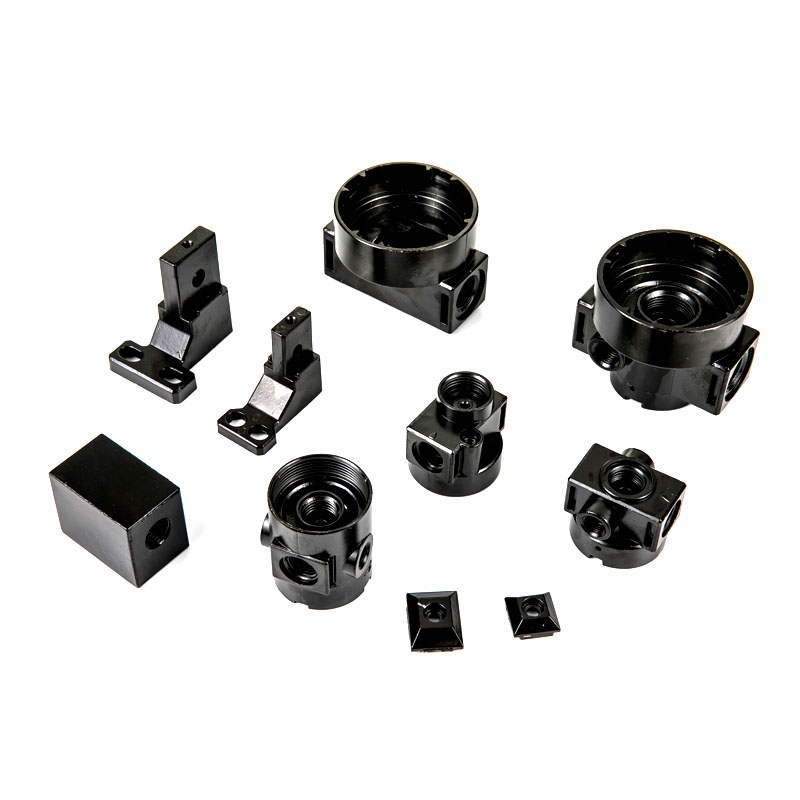
锌合金压铸件合珠海金属气动接头厂家金成分控制从采购的合金锭,合金锭必须以非常高的纯度的锌合金锭,加上额外的高纯度的铝,镁,铜的成分制成,供应厂有严格的标准。锌合金材料的质量是生产优质锌合金轴承铸件的质量保证。采食量在重熔过程中,必须严格控制加热温度不超过420℃,以避免铝和镁的损失。有条件的压铸厂集中熔化炉锌合金的最佳使用,均匀流量比回收废合金锭,可以珠海气动接头厂家更有效地使用,合金成分和温度保持均匀。电镀废水,罚款应单独炉。买回来的合金锭确保堆放区的清洁,干燥,避免长时间暴露于出现白锈在潮湿或灰尘污染,工厂增加渣的产生,也增加了金属的损失。清洁的工厂环境的合金成分的有效控制是很有帮助的。
 电话:15825584887
 邮箱:qqai121@126.com
 公司名称:宁波奉化创新马可机械铸造有限公司
 公司地址:宁波市奉化区溪口镇畸山工业区后旺南路8号
 浙公网安备33028302000892号